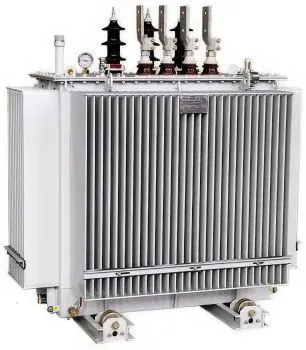
На Курском заводе химволокна из-за аварийного трансформатора остановлена экструзия высокопрочных нитей – под угрозой поставки для медицинских имплантов. Мы за 10 дней изготовили и доставили ТМГ-1000/10/0,4, смонтировали в чистом цехе и передали полный пакет разрешительной документации.
Высокопрочные нити – это материал, из которого делают лески для хирургии и арматуру для авиации. Остановка экструдера – остановка жизненно важных изделий.
Проект отгрузки трансформатора ТМГ-1000/10/0,4 в Курск (12.04.2026) выполнен для замены оборудования на экструзионной линии Курского завода химволокна. Изделие в герметичном гофрированном баке климатического исполнения для работы при весенних перепадах температур, с масляным охлаждением. Герметичная конструкция без расширителя исключает контакт масла с воздухом – не требует обслуживания, что важно для чистых производств. Применено масло с высокими диэлектрическими свойствами и минимальной испаряемостью. Заводские испытания проведены по полной программе.
| # | Параметр | Значение |
|---|---|---|
| 1 # | Мощность Параметр | 1000 кВА Значение |
| 2 # | Напряжение ВН/НН Параметр | 10 / 0,4 кВ Значение |
| 3 # | Климатическое исполнение Параметр | У1 (до +35°C, повышенная чистота) Значение |
Весенняя распутица в Курске – не помеха для нашей логистики: мы доставили трансформатор на шасси с усиленной проходимостью, обойдя размытые участки.
Перед отправкой выполнены все необходимые измерения сопротивления изоляции, коэффициента трансформации и проверки группы соединения. Бак покрыт эмалью с защитой от коррозии, все уплотнения и вводы выполнены с учётом требований к бесшумной работе и отсутствию вибраций. Заземление нейтрали выполнено с учётом чернозёмных грунтов.
Монтаж в цехе с повышенными требованиями к чистоте – с использованием безмасляных подъёмников и герметичных кабельных вводов.
Экструдер требует стабильной температуры плавления полимера – наш трансформатор обеспечивает постоянное напряжение без скачков, гарантируя однородность нити.
По прибытии проведена повторная проверка сопротивления обмоток и уровня масла. Степень защиты оболочки соответствует требованиям для установки в производственных помещениях с контролируемой атмосферой. Шеф-монтаж выполнен за 1,5 дня, пусконаладка – по программе завода с тестированием линии на всех режимах и проверкой системы контроля качества.
| # | Этап | Выполненные операции |
|---|---|---|
| 1 # | Входной контроль Этап | Измерение изоляции, коэффициента трансформации Выполненные операции |
| 2 # | Транспортировка Этап | Проходимое шасси, фиксация, контроль давления Выполненные операции |
| 3 # | Шеф-монтаж и пуск Этап | Чистый монтаж, тестирование экструдера Выполненные операции |
В период обкатки – круглосуточный мониторинг температуры масла и нагрузок с удалённой передачей в центр управления качеством.